
Hjem / Nyheter / Bransjenyheter / 2-tommers HDPE-rør: skjøtemetoder, verktøy og beste praksis for installatører
Bransjenyheter
Oct 19,2026
2-tommers HDPE-rør: skjøtemetoder, verktøy og beste praksis for installatører
Når du kjører en vannledning, en vanningsledning eller en kabelkanal, treffer et 2-tommers HDPE-rør ofte det gode punktet mellom strømningskapasitet og håndteringsvennlighet. Den er lett nok til at én person kan bære i spoler, men likevel sterk nok til å håndtere trykk og bakkebevegelse når den er riktig installert. I denne guiden deler vi det vi har lært fra årevis med å bygge verktøy for HDPE og PP-R rørarbeid, slik at du kan velge riktig metode og unngå de små feilene som fører til lekkasjer.
Hva er et 2-tommers HDPE-rør?
I daglige samtaler kan "2 tommers HDPE-rør" bety en av to ting. Det kan referere til et rør laget i IPS-dimensjoner (Iron Pipe Size), der den ytre diameteren er 2,375 tommer (60,3 mm). Det kan også bety et metrisk rør med en utvendig diameter på 63 mm, som er den nærmeste metriske ekvivalenten og også kalles 2 tommer. Begge er vanlige i HDPE-systemer, men beslagene og fusjonsverktøyene må samsvare med den faktiske ytre diameteren.
HDPE-rør selges i forskjellige trykkklasser, vanligvis definert av SDR (Standard Dimension Ratio). Et lavere SDR-tall betyr en tykkere vegg og høyere trykkklassifisering. Tabellen nedenfor viser typiske dimensjoner for disse to "2 tommers" rørene.
| Nominell størrelse | Utvendig diameter | Felles SDR | Ca. Veggtykkelse | Typisk sammenføyningsmetode |
|---|---|---|---|---|
| 2 tommers IPS | 60,3 mm | SDR 11 | 5,5 mm | Sokkelfusjon, elektrofusjon |
| 2 tommers IPS | 60,3 mm | SDR 17 | 3,5 mm | Sokkelfusjon, elektrofusjon |
| 2 tommer metrisk | 63 mm | SDR 11 | 5,7 mm | Sokkelfusjon, elektrofusjon |
| 2 tommer metrisk | 63 mm | SDR 17 | 3,7 mm | Sokkelfusjon, elektrofusjon |
Før du kjøper beslag eller planlegger en sveis, mål utvendig diameter med en skyvelære eller sjekk rørutskriftslinjen. Et 60,3 mm rør og et 63 mm rør ser like ut, men de trenger forskjellig fusjonsverktøy.
Vanlige bruksområder for 2-tommers HDPE-rør
Fordi det er fleksibelt, korrosjonsbestandig og lett å skjøte, dukker 2 tommers HDPE-rør opp i mange jobber. Her er noen av de vanligste vi ser:
- Bolig- og kommunale vannledninger der det er behov for et pålitelig, frysetolerant rør.
- Vanningsledninger og sideledninger for gårder, hager og landskap.
- Gruveavvanning og slamledninger som trenger slitestyrke.
- Kabel- og rørbeskyttelse for elektriske eller fiberoptiske løp.
- Geotermiske jordsløyfer og varmepumpeanlegg.
- Midlertidige omkjøringslinjer på byggeplasser.
I de fleste av disse applikasjonene er røret sammenføyd ved varmefusjon. Det skaper en monolitisk, lekkasjefri forbindelse som er sterkere enn selve røret når prosedyren følges riktig.
Skjøtemetoder for 2-tommers HDPE-rør
Det er tre hovedmåter å sammenføye 2-tommers HDPE-rør: muffefusjon, elektrofusjon og mekanisk sammenføyning. Hver har en plass, avhengig av arbeidsstedet, rørstørrelsen og tilgjengelig utstyr.
Socket Fusion Welding
Socket fusion er den vanligste metoden for HDPE-rør med liten og middels diameter. Et varmeverktøy varmer utsiden av rørenden og innsiden av beslagsmuffen samtidig. Deretter skyves røret inn i beslaget og holdes til skjøten avkjøles. For 2 tommers rør er socket fusion rask, bærbar og økonomisk. Nøkkelen er å bruke riktig oppvarmingsverktøy, sørge for at røret og koblingen er rene, og følge de anbefalte oppvarmings- og avkjølingstidene.
Elektrofusjonssveising
Elektrofusjon bruker en beslag med en innebygd varmetråd. En elektrofusjonsmaskin tilfører strøm til ledningen, som smelter plasten rundt skjøten. Denne metoden er utmerket for trange steder, for reparasjoner og for sammenføyning av rør som allerede er i grøften. Hvis du vil forstå prosessen mer detaljert, kan du lese vår artikkel om arbeidsmekanisme for elektrofusjonssveising forklarer hvordan ledningen og plasten samhandler. Elektrofusjonsarmaturer koster mer enn stikkontakter, men de kan spare tid på komplekse jobber.
Mekanisk sammenføyning
Mekaniske koblinger, flenser og kompresjonsfittings er også tilgjengelige for 2-tommers HDPE-rør. De er nyttige når du trenger en midlertidig tilkobling, når du kobler til et eksisterende system, eller når termisk fusjon ikke er praktisk. Imidlertid er mekaniske skjøter avhengige av pakninger eller O-ringer, så de trenger riktig støtte og regelmessig inspeksjon. For permanente, nedgravde linjer er varmefusjon vanligvis det bedre valget.
Viktige verktøy for 2-tommers HDPE-rørarbeid
En god fusjonsskjøt starter lenge før varmeren berører røret. Du trenger rene, firkantede kutt og en skikkelig forberedt overflate. Gjennom årene har vi funnet ut at riktig håndverktøy utgjør den største forskjellen i det daglige arbeidet.
Skjæreverktøy
HDPE-rør må kuttes firkantet og uten knusing. En kjedelig eller upassende kutter kan etterlate en oval ende eller en grov kant som ikke vil smelte ordentlig. For 2 tommers rør er en kraftig plastrørkutter med skrallemekanisme et praktisk valg. Det gir deg rene kutt med mindre håndtretthet, spesielt når du jobber i en grøft.
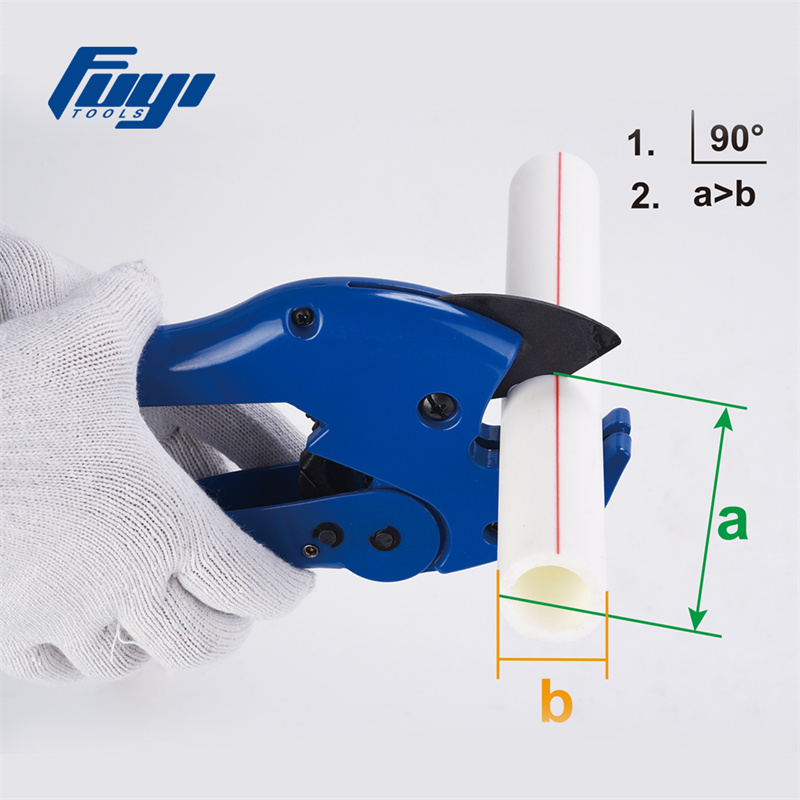 FYC-105 Rørleggerverktøy for kraftig plastrørkutter FYC-105 Heavy Duty Plastic Pipe Cutter VVS-verktøyet skiller seg ut som et ideelt valg for en rekke rør, inkludert PVC-, aluminium- eller plastrør, gassrør, el... Se produkt →
Hvis du skjærer mange rør eller jobber med tykkere vegger, kan en roterende kutter eller en motorsag med plastskjæreblad også fungere, men du må avgrade og firkante enden etterpå.
Overflateforberedelse
Elektrofusjon og socket fusion krever begge en ren, oksidert-fri overflate. For elektrofusjon skraper du vanligvis rørenden med en passende skrape for å fjerne det ytre laget. Dette trinnet er ikke valgfritt; den fjerner forurensning og sikrer at smelten flyter riktig. En dedikert HDPE-rørskraper gjør jobben raskere og mer konsekvent enn å bruke en kniv eller sandpapir.
 Elektrofusjons-HDPE-rørskraper for PP-R-, PP- og HDPE-rør Forbereder plastrøroverflater før elektrofusjon, og hjelper til med å fjerne oksidasjon og forurensning for jevn smelting på jobber opp til Ø400 mm. Se produkt →
For socket fusion bør du også tørke av røret og koblingen med en ren, tørr klut. Noen installatører bruker isopropylalkohol, men sjekk alltid rørprodusentens anbefalinger først.
Varme- og sveiseutstyr
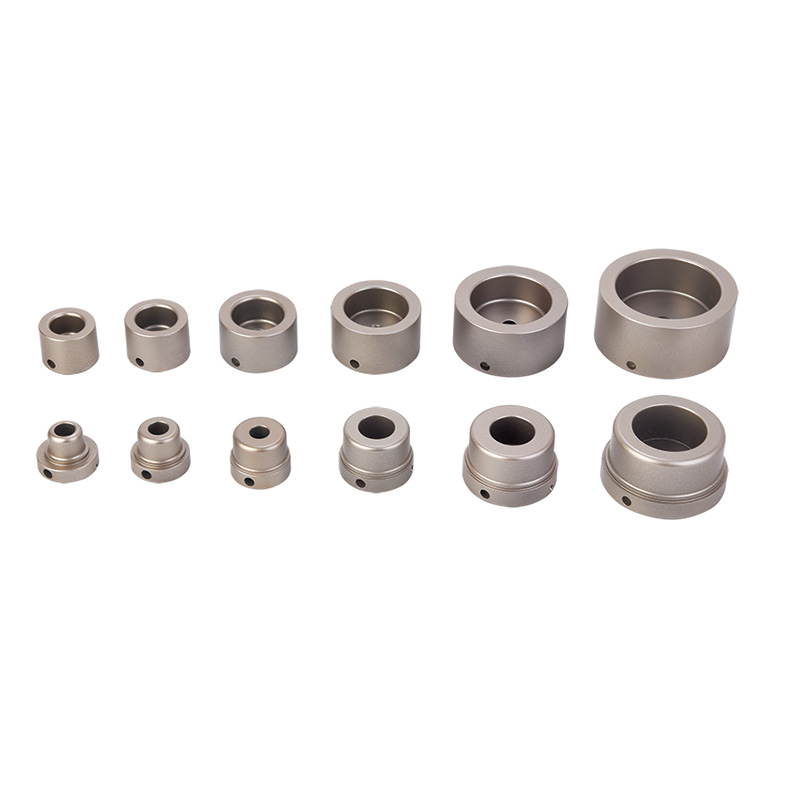
For 2 tommers (63 mm) HDPE-rør gir en digital socket fusion sveisemaskin deg nøyaktig temperaturkontroll og et tydelig display. Dette er nyttig når du arbeider med forskjellige rørtykkelser eller når omgivelsestemperaturen endres i løpet av dagen. En konstant temperaturmaskin er også et pålitelig alternativ hvis du foretrekker et enklere oppsett.
 FYD63 63mm Digital Socket Fusion sveisemaskin for PPR rør Tilbyr digital temperaturvisning og kontroll for muffefusjon opp til 63 mm, med adaptere for PP-R, PB, PE og PVDF rørmaterialer. Se produkt →
Uansett hvilken maskin du velger, bruk alltid riktige varmeadaptere for rørstørrelsen din og kontroller temperaturen med et eksternt termometer før du starter produksjonssveising.
Trinn-for-trinn socket Fusion sveising av 2 tommers HDPE-rør
Her er en praktisk sekvens for å lage en muffefusjonsskjøt på 2 tommers HDPE-rør. Følg alltid instruksjonene fra produsenten av rør og armatur, da oppvarmingstiden kan variere med veggtykkelse og materialkvalitet.
- Kutt røret firkantet med en passende kutter. Sjekk kuttet med en firkant- eller rørendemåler.
- Rengjør rørenden og innsiden av koblingen med en ren, tørr klut. Fjern smuss, fuktighet eller fett.
- Merk innstikksdybden på røret i henhold til muffedybden. Dette hjelper deg å unngå over- eller underinnsetting.
- Installer de riktige varmeadapterne på fusjonsmaskinen og bring den til anbefalt temperatur. For HDPE er dette typisk rundt 200 til 230 grader Celsius, men bekreft den nøyaktige verdien med rørleverandøren.
- Sett rørenden og koblingen inn i varmeadapterne samtidig. Varm opp i anbefalt tid. For et 63 mm rør med standard vegg er dette ofte rundt 30 til 40 sekunder, men tykkere vegger trenger mer tid.
- Fjern røret og koblingen fra varmeren, og skyv deretter røret umiddelbart rett inn i koblingen opp til innsettingsmerket. Ikke vri røret.
- Hold leddet stødig i den første avkjølingstiden, vanligvis noen sekunder til et halvt minutt, til plasten begynner å stivne. Slipp deretter og la skjøten avkjøles helt før håndtering eller trykktesting.
- Inspiser sveisestrengen. En jevn, jevn perle rundt beslaget er et godt tegn. Hvis vulsten er ujevn eller mangler, kutt ut skjøten og start på nytt.
Nøkkelparametre og kvalitetskontroller
Konsistens er alt i HDPE-fusjon. Små endringer i oppvarmingstid, temperatur eller avkjølingstid kan svekke skjøten. Tabellen nedenfor oppsummerer hovedvariablene du bør se på.
| Parameter | Typisk rekkevidde eller handling | Hvorfor det betyr noe |
|---|---|---|
| Varmeapparatets temperatur | 200–230 °C | For lavt forårsaker ufullstendig smelting; for høyt bryter ned plasten. |
| Oppvarmingstid | 30–40 sekunder for 63 mm standardvegg | Kontrollerer smeltedybde og fugestyrke. |
| Innføringsdybde | Merket per beslag | Sikrer fullt engasjement og riktig perledannelse. |
| Avkjølingstid | Flere minutter før håndtering | Forhindrer bevegelse mens leddet fortsatt er mykt. |
| Sveisestreng | Ensartet, kontinuerlig ring | Indikerer riktig oppvarming og innføringstrykk. |
Etter at skjøten er avkjølt, kan du utføre en visuell inspeksjon. For kritiske linjer kan trykktesting eller bøyetesting være nødvendig. Hvis et ledd mislykkes i testen, ikke prøv å lappe det; klipp den ut og lag en ny.
Vanlige feil å unngå
Selv erfarne installatører kan falle inn i dårlige vaner. Dette er problemene vi ser oftest når folk jobber med 2 tommers HDPE-rør.
- Kutte røret i vinkel eller etterlate en grov kant. Kutt alltid firkantet og avgrad.
- Hopp over skrapetrinnet for elektrofusjon. Oksydasjonslaget må fjernes.
- Bruker feil størrelse varmeadaptere. En løs adapter vil ikke overføre varme jevnt.
- Oppvarming av røret for lenge eller for kort. Bruk en timer og følg diagrammet.
- Vri røret under innsetting. Skyv den rett inn.
- Bevegelse av leddet for tidlig etter fusjon. La den avkjøles helt.
- Sveising i vind, regn eller veldig kalde forhold uten beskyttelse. Bruk et sveisetelt eller ly om nødvendig.
Hvis du er ny i prosessen, øv deg på skraprør først. Noen få prøveskjøter vil hjelpe deg å få en følelse av oppvarmingstiden og innføringstrykket.
Hvorfor velge Fuyi-verktøy for 2-tommers HDPE-rørprosjekter
Hos Fuyi Tools har vi brukt 16 år på å designe og produsere rørfusjonsutstyr og verktøy for PP-R og PE rørarbeid. Vi er basert i Hangzhou, Kina, nær havnene Ningbo og Shanghai, og vi sender til kunder i Europa, Russland, Amerika, Asia og utover. Vårt produktspekter dekker socket fusjonsveisemaskiner, elektrofusjonssveisemaskiner, benkmaskiner, rørkuttere, avfasingsverktøy, kaldringtang, skraper og mer.
Vi vet at en 2 tommers HDPE-rørskjøt bare er like god som verktøyet som laget den. Derfor fokuserer vi på stabil temperaturkontroll, holdbare varmeadaptere og praktiske design som holder til daglig bruk på arbeidsplassen. Enten du er en entreprenør, en distributør eller en OEM-partner, kan du utforske vår komplett utvalg av HDPE-rørverktøy og fusjonsutstyr for å finne riktig oppsett for ditt neste prosjekt.
Hvis du trenger hjelp til å matche en maskin til din rørstørrelse eller tilpasse et verktøy for et spesifikt marked, snakker teamet vårt gjerne gjennom detaljene med deg.
Å jobbe med 2 tommers HDPE-rør er enkelt når du har de riktige dimensjonene, de riktige verktøyene og en konsekvent fusjonsprosedyre. Ta deg tid til å klargjøre røret, kontrollere temperaturen og la skjøten avkjøles skikkelig. Disse små trinnene er det som gjør en pen sveis til en lekkasjefri forbindelse som varer i flere tiår.
Vi håper denne veiledningen hjelper deg å få jobben gjort trygt og effektivt. Hvis du har spørsmål om socket fusion, elektrofusjon eller noen av verktøyene nevnt her, ta gjerne kontakt. Vi er alltid glade for å dele det vi har lært.
Relaterte produkter


 +86-158 6813 9123
 +86-571- 82432777

 No.7 Yangguang Road, Linpu industriområde, Hangzhou City, Zhejiang-provinsen, Kina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
