
Hjem / Nyheter / Bransjenyheter / SDR17 HDPE-rør forklart: dimensjoner, trykkklassifiseringer og fusjonsskjøting
Bransjenyheter
Oct 12,2026
SDR17 HDPE-rør forklart: dimensjoner, trykkklassifiseringer og fusjonsskjøting
Når et PE100-rør ankommer stedet med SDR17 trykket på tønnen, er tallet ikke en materialklasse eller en trykkklasse. Det er Standard Dimension Ratio som fastsetter forholdet mellom rørets utvendige diameter og veggtykkelsen. For SDR17 er forholdet 17:1: et 110 mm rør bærer en vegg på ca. 6,5 mm, og i PE100 er det klassifisert for 10 bar nominelt trykk. Den praktiske konsekvensen for installatører og spesifikasjoner er enklere: En SDR17-linje svikter sjelden gjennom rørveggen. Når det svikter, svikter det ved et fusjonsledd. Derfor fortjener felleskvalitet, og utstyret som produserer det, like mye oppmerksomhet som selve SDR-nummeret.
Hva SDR17 betyr i rørdesign
Standard dimensjonsforhold er et dimensjonsløst tall som beregnes ved å dele rørets ytre diameter med minimums veggtykkelse. Fordi forholdet forblir konstant på tvers av alle diametre, dekker én SDR-klasse en hel rekke rørstørrelser samtidig som den holder samme trykkbærende kapasitet. I SDR-systemet betyr et høyere forhold en tynnere vegg i forhold til den ytre diameteren, så SDR17 sitter mellom den tyngre SDR11 og de lettere SDR21- og SDR26-klassene.
For PE100 er SDR17-rør normalt klassifisert som PN10 (10 bar for vann ved 20 °C); for PE80-materiale er den samme geometrien klassifisert som PN8. Disse klassifiseringene definerer den sikre driftskonvolutten til rørnettet. De nominelle verdiene forutsetter rent vann og 50 års levetid, så de inkluderer en betydelig sikkerhetsmargin for virkelige installasjonsforhold.
| Nominell utvendig diameter (mm) | Beregnet SDR17 veggtykkelse (mm) | Typisk trykkklassifisering (PE100) |
|---|---|---|
| 63 | 3.7 | PN10 |
| 90 | 5.3 | PN10 |
| 110 | 6.5 | PN10 |
| 160 | 9.4 | PN10 |
| 200 | 11.8 | PN10 |
| 315 | 18.5 | PN10 |
Fordi forholdet er konstant, har et 315 mm SDR17 rør og et 63 mm SDR17 rør samme teoretiske trykkkapasitet. Det som endrer seg med størrelsen er veggflaten, vekten per meter og den praktiske sammenføyningsmetoden - derfor må en SDR17-spesifikasjon matches av en like disiplinert installasjonsplan.
SDR17 vs SDR11: Hva forholdet endres
De fleste beslutninger om anskaffelse av PE-rør kommer ned til et valg mellom SDR17 og SDR11, fordi dette er de to forholdstallene som dominerer vann- og kloakkspesifikasjonene. Den korte versjonen er denne: SDR11 gir mer veggtykkelse og høyere trykkklassifisering; SDR17 gir mer strømningsareal og lavere materialkostnad. For en lang rørledning kan forskjellen i kostnad per meter være avgjørende, men bare hvis lavere trykkklassifisering er akseptabel for driftsforholdene.
| Eiendom | SDR17 (PE100) | SDR11 (PE100) |
|---|---|---|
| Veggtykkelse i forhold til OD | OD / 17 | OD / 11 |
| Nominelt trykk, vann 20 °C | PN10 | PN16 |
| Nominelt trykkklassifisering, PE80 | PN8 | PN12,5 |
| Innvendig tverrsnitt per OD | Større | Mindre |
| Vekt per meter | Lavere | Høyere |
| Materialkostnad per meter | Lavere | Høyere |
| Motstand mot punktbelastning og støt | Lavere | Høyere |
Den strukturelle forskjellen påvirker også håndteringen. Med den tynnere SDR17-veggen kan en skarp stein i grøftens underlag, uforsiktig tilbakefylling eller et hardt fall under lossing stresse eller bulke røret lettere enn SDR11. Dette betyr ikke at SDR17 er et skjørt produkt; det betyr at grøfteklargjøring og forsiktig håndtering er en del av spesifikasjonen. Entreprenører som graver ned SDR17 i steinfylte grøfter uten sandstrø vil se resultatet som urundhet og punktlastdeformasjon lenge før ledningen settes under trykk.
Hvor SDR17 er den rette spesifikasjonen
SDR17 velges der designtrykket holder seg på eller under 10 bar og ekstern belastning er moderat. Det gjør det til standard for et bredt spekter av kommunale og industrielle rørnettverk:
- Tyngdekraftsavløp og overvannsledninger, hvor innvendig trykk er nær null og hovedkravet er overlevelse av installasjonsbelastninger.
- Vanndistribusjonsnett og landlige forsyningsnett som opererer ved moderat, stabilt trykk.
- Vanningsledninger og landbruksforsyningsledninger, hvor lange løp gjør materialbesparelsen betydelig.
- Industrielle prosessvann- og kjølevannskretser med kontrollert trykk og ikke-aggressive medier.
- Åpen grøft og retningsboreprosjekter hvor designingeniøren har bekreftet at PN10-kapasiteten er tilstrekkelig.
Den økonomiske logikken er grei: for samme ytre diameter bruker SDR17 mindre polymer, veier mindre og gir en litt større indre boring. På en lang rørledning kan den kombinerte besparelsen i rørmateriale, frakt og håndtering være betydelig - og det er nettopp grunnen til at SDR17 er arbeidshestklassen for PE-systemer med moderat trykk.
Fusion Joining: Hvor et SDR17-system er vunnet eller tapt
Et tynnvegget SDR17-rør er en god ledning, men en rørledning er bare like sterk som skjøtene. PE-rør sammenføyes ved å smelte og re-størkne polymeren ved grensesnittet; en riktig laget fusjonsskjøt har ingen lim, tetning eller pakning. To metoder dominerer SDR17-installasjoner. Muffefusjon brukes hovedsakelig til små boringer i PP-R/PE rørsystemer, typisk fra 20 mm opp til rundt 110 mm. Elektrofusjon brukes for mellomstore til store nettledninger, der koblingen eller beslaget vikler seg rundt de forberedte rørendene.
Socket fusion krever tre ting: rene overflater, firkantede rørender og et varmeverktøy som holder en stabil smeltetemperatur. Rørenden og innsiden av beslagsmuffen varmes opp mot de samme varmeflatene, trekkes deretter tilbake og skyves sammen for å danne en synlig dobbel vulst. Kutt røret dårlig, skrå det inkonsekvent, eller trekk skjøten fra hverandre før den avkjøles, og sveisekvaliteten synker selv om selve SDR17-røret er helt i orden.
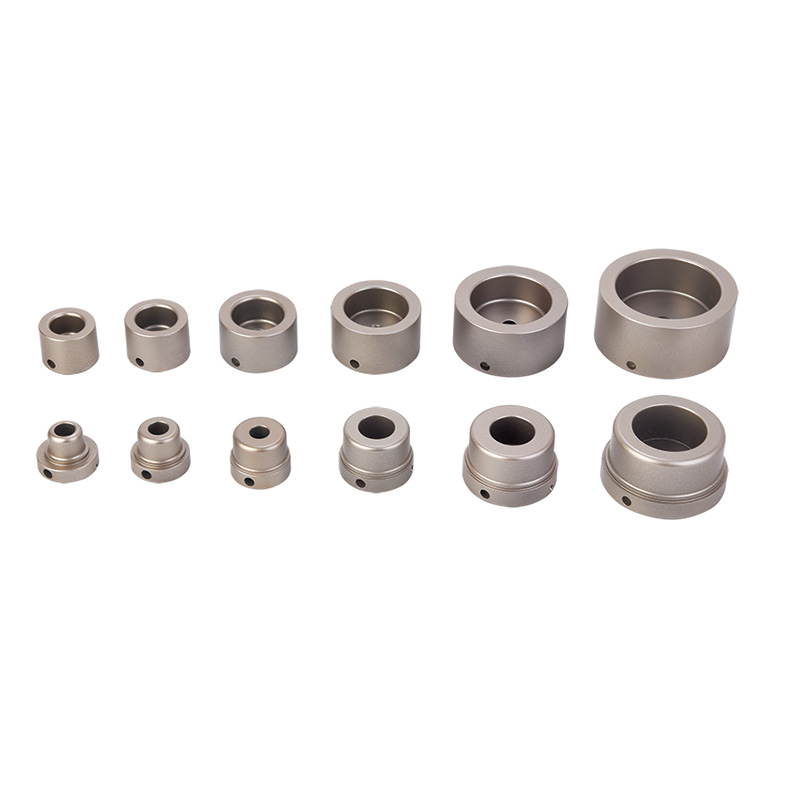 FYD63 63 mm PPR Digital Socket Fusion Welder med LED-temperaturdisplay Denne 63 mm digitale socket fusjonsmaskinen viser faktisk varmeapparat-ansiktstemperatur på en LED-skjerm, noe som reduserer gjetting. Den passer til vanlige PP-R/PE-beslag på SDR17-grenledninger og hjelper operatører med å produsere konsistente, trykktette skjøter. Se produkt →
En digital-display socket fusjonsmaskin fjerner mye av gjettingen, fordi operatøren leser den faktiske temperaturen på varmeapparatet i stedet for å stole på en termostatskive med usikker nøyaktighet. En 63 mm-klasse digital maskin dekker det vanligste området med liten diameter og passer til PP-R/PE-beslagene som brukes på SDR17 grenledninger. Prosedyresekvensen – skjære, avfase, varme, skjøte, avkjøle – er nøyaktig den samme enten du jobber med 20 mm eller 160 mm. Entreprenører som følger beste praksis for en sterk, lekkasjefri socket fusion sveis produsere konsekvent ledd som overlever trykktesting på første forsøk.
Elektrofusjon er en annen prosess med en annen disiplin. De forberedte rørendene settes inn i en elektrofusjonskobling med motstandstråd innebygd i dens indre overflate; maskinen sender en kontrollert strøm gjennom ledningen, og smelter den omkringliggende polymeren slik at røret og koblingen smelter sammen i ett stykke. Den vanligste årsaken til en mislykket elektrofusjonsskjøt er ikke maskinspenningen eller koblingskvaliteten - det er en uforberedt røroverflate. PE-rør danner et tynt oksidlag som hindrer riktig smeltebinding, og i felten er overflaten ofte forurenset med smuss, fett eller murstøv. Hvis det laget ikke fjernes, kan skjøten bestå en visuell inspeksjon og mislykkes måneder senere under press.
 FYEPS400 Electrofusion Pipe Scraper for HDPE Pipe Overflate Preparation Riktig overflatebehandling er avgjørende for elektrofusjonsfuger. Denne skrapen fjerner oksidlaget jevnt uten å svekke tynne SDR17-vegger, noe som reduserer risikoen for fugesvikt under trykk. Et pålitelig verktøy for enhver elektrofusjonsjobb. Se produkt →
Det er derfor en elektrofusjonsrørskraper hører hjemme i hver verktøykasse for SDR17-sveising. En godt laget skraper fjerner oksidlaget jevnt rundt omkretsen uten å grave dypt nok til å svekke veggen - en reell risiko på et tynnvegget SDR17-rør hvis noen improviserer med grovt slipepapir. Under 10-bar-vurderingen som SDR17 PE100 tillater, kan ikke fellesintegritet tas for gitt.
Selve elektrofusjonsmaskinen må levere en stabil, repeterbar sveisesyklus. Maskiner i inverterstil er lettere og mer bærbare for arbeid på stedet, mens maskiner i transformatorstil foretrekkes for tung kontinuerlig bruk. Å tilpasse maskinen til diameterområdet er like viktig: En enhet som kun er vurdert til 63 mm har ingen plass på en 200 mm SDR17 hovedledning, og en overdimensjonert maskin kaster bort energi og tid på små grenforbindelser.
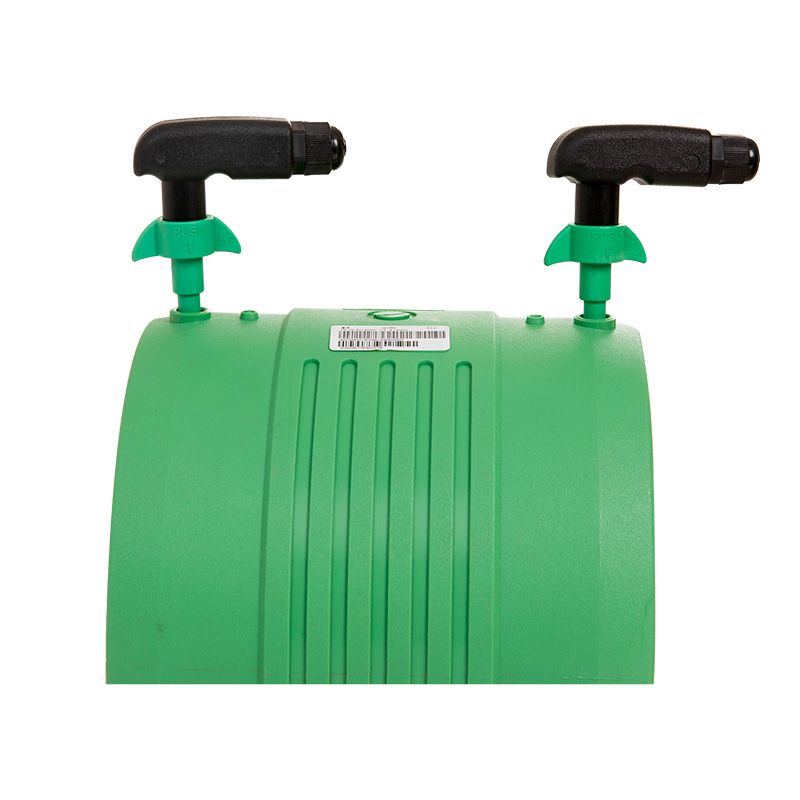 20-315MM inverter elektrofusjonssveisemaskin for sammenføyning av plastrør Denne elektrofusjonsmaskinen i inverterstil dekker et bredt rørdiameterområde fra 20 til 315 mm, noe som gjør den allsidig for SDR17-nett- og grentilkoblinger. Dens bærbare design passer til arbeid på stedet samtidig som den leverer stabile, repeterbare sveisesykluser. Se produkt →
Produsenter med lang eksporterfaring, som Hangzhou Fuyi Tools, tilbyr en komplett utvalg av rørsammenføyningsutstyr , fra socket fusion og elektrofusjonsmaskiner til kuttere, skrapere og avfasingsverktøy – slik at hele sveisearbeidsflyten forblir konsistent. En kompakt invertermaskin vurdert fra 20 mm til 315 mm dekker nesten alle SDR17 hoved- og grenforbindelser som påtreffes på et typisk sted.
Å spesifisere SDR17 er den enkle delen; å levere en SDR17-installasjon som holder seg lekkasjefri i flere tiår er en installasjonsdisiplin. Bekreft at rørkvaliteten og trykkklassifiseringen stemmer overens med designet, kuttet og fasende endene nøyaktig, skrap røret før elektrofusjon, og bruk en sveisemaskin med pålitelig temperatur- eller sykluskontroll. Når disse trinnene håndteres konsekvent, yter SDR17 nøyaktig som forholdet lover: et pålitelig, kostnadseffektivt trykkrør for moderate vann- og kloakknettverk.
Relaterte produkter


 +86-158 6813 9123
 +86-571- 82432777

 No.7 Yangguang Road, Linpu industriområde, Hangzhou City, Zhejiang-provinsen, Kina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
