
Hjem / Nyheter / Bransjenyheter / Komplett veiledning for dobbeltvegg HDPE-rør: struktur, fordeler og sveising
Bransjenyheter
Oct 05,2026
Komplett veiledning for dobbeltvegg HDPE-rør: struktur, fordeler og sveising
Dobbeltvegget HDPE-rør ser ut som et enkelt produkt, men valget mellom det og et solid-vegget rør kommer ofte ned på hvordan skjøtene vil fungere under belastning. Et dreneringsrør nedgravd under en vei forventes å føre overvann i flere tiår uten å lekke. Dobbeltvegget HDPE-rør leverer det med et glatt interiør og et korrugert ytre. Den tekniske utfordringen er ikke selve røret; det er leddet. Denne veiledningen forklarer strukturen, fordelene og sveisemetodene som holder doble HDPE-systemer vanntette.
Hva er dobbeltvegg HDPE-rør?
Dobbeltvegget HDPE-rør er et polyetylenrør med høy tetthet med to forskjellige vegger. Den indre veggen er glatt og kontinuerlig. Ytterveggen er korrugert og danner en serie ringformede eller spiralformede ribber. Avstanden mellom de to veggene gir røret høy ringstivhet uten å tilføre unødvendig vekt. Røret er produsert med det samme PE 100- eller PE 80-materialet som brukes til HDPE-rør med solid vegg, slik at det motstår korrosjon, kjemikalier og slitasje godt.
Den viktigste mekaniske forskjellen fra rør med solid vegg er bøyeoppførselen. Fordi ytterveggen er korrugert, kan røret bøye seg under jordbelastning samtidig som strømningsarealet opprettholdes. Den glatte innerveggen holder friksjonen lav og forhindrer oppbygging av sediment. Dette er grunnen til at dobbeltvegget HDPE-rør er spesifisert for stormkloakk, kulverter og landbruksavløp der både strukturell styrke og hydraulisk effektivitet har betydning.
Viktige fordeler med dobbelvegg HDPE-rør
- Lett og lett å håndtere: Et dobbeltvegget HDPE-rør er betydelig lettere enn armert betong eller duktilt jern med samme diameter, noe som reduserer transport- og installasjonskostnader.
- Høy ringstivhet: Den korrugerte ytterveggen gir den strukturelle styrken som trengs for nedgravde applikasjoner under veier, jernbaner eller tungt utstyr.
- Korrosjon og kjemisk motstand: Den er immun mot jord- og vannkjemi som angriper metallrør, og den tåler surt eller alkalisk avløp.
- Glatt interiør: Lavere friksjon betyr at mindre rørdiametre kan bære samme flyt som større betongrør, noe som reduserer utgravingsvolumet.
- Lang levetid: Med riktig installasjon og skjøting kan dobbeltvegget HDPE-rør fungere i mer enn 50 år.
- Fleksibilitet i skjøtdesign: Røret kan skjøtes med gummipakninger, varmekrympehylser, ekstruderingssveising eller smeltesveisemetoder, avhengig av hva prosjektet krever.
Disse fordelene gjør dobbeltvegget HDPE-rør til et kostnadseffektivt valg for tyngdekraftsdreneringssystemer, men den langsiktige ytelsen avhenger av kvaliteten på hver skjøt langs linjen.
Vanlige applikasjoner
Dobbeltvegget HDPE-rør brukes i kommunal drenering, oppsamling av avløpsvann, overvannshåndtering, motorveikulverter, industriavløp og drenering av landbruksfelt. Den brukes også til underjordiske stormoppbevaringssystemer og kum-til-kum avløpsledninger. Rørets kombinasjon av kjemisk motstand og strukturell styrke gjør det til et praktisk valg for steder der jordbevegelser, grunnvann eller aggressive kjemikalier er tilstede.
Ved grøftefri installasjon kan dobbeltvegget HDPE-rør trekkes gjennom en borebane. Den glatte innerveggen bevarer flyt selv når røret er installert med en svak kurve. I åpne installasjoner lar rørets fleksibilitet det legge seg under tunge trafikkbelastninger uten å sprekke.
Hvordan dobbeltvegg HDPE-rør skjøtes
Skjøtemetoden avgjør om et dobbeltvegget HDPE-system vil forbli lekkasjefritt i hele levetiden. Gummipakningsskjøter er vanlige for tyngdekraftsdrenering fordi de er enkle og raske. For en grenledning eller en reparasjon er imidlertid elektrofusjon den mest pålitelige og repeterbare metoden. En elektrofusjonsfitting inneholder en varmespiral som smelter sammen røroverflaten og fittingsveggen. Fusjonsprosessen styres av en maskin som leser den passende strekkoden og tilfører riktig strøm til riktig tid. Det kontrollnivået er hvorfor elektrofusjonssveisekvaliteten er så høy .
| Skjøtemetode | Typisk bruk | Pålitelighet | Nødvendig utstyr |
|---|---|---|---|
| Gummipakning | Gravity dreneringslinjer | Bra | Ingen spesialverktøy |
| Varmekrympehylse | Feltskjøter på små diametre | Moderat | Lommelykt eller varmepistol |
| Elektrofusjon | Grenkoblinger og reparasjoner | Høy | Elektrofusjon welding machine |
| Ekstruderingssveising | Skjøter med stor diameter | Høy | Ekstruder og klargjøringsverktøy |
For elektrofusjonssammenføyning må sveisemaskinen levere stabil strøm og spenning gjennom hele fusjonssyklusen. Den 20160 mm elektrofusjonssveisemaskinen er bygget for denne rollen, og den kobles sammen med beslag som brukes på byggeplasser der bærbarhet fortsatt er viktig.
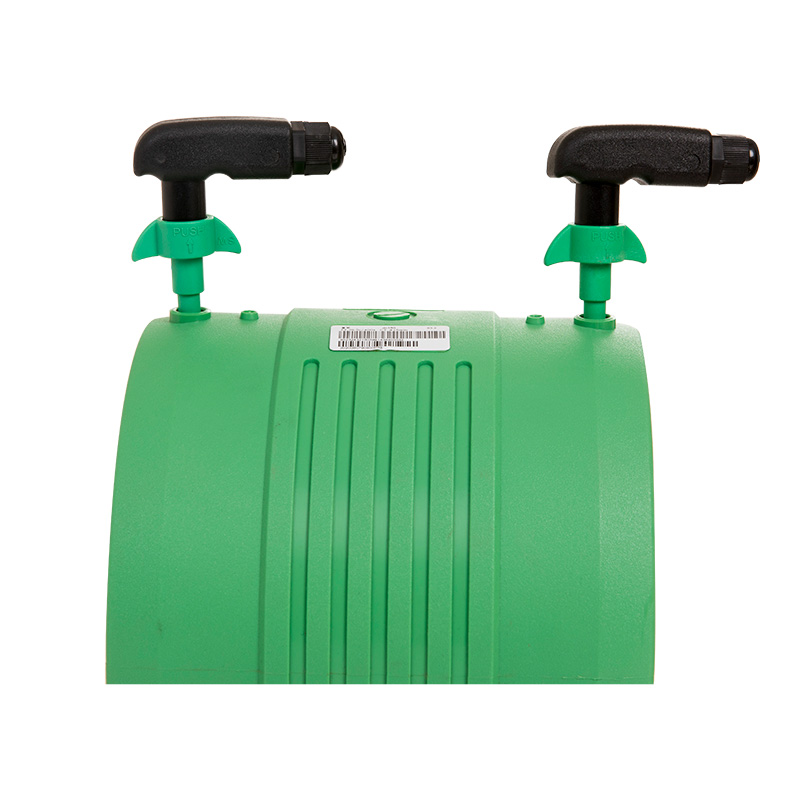 20-160MM elektrofusjonssveisemaskin 20-160MM elektrofusjonssveisemaskinen er et spesialisert og allsidig verktøy designet for å skjøte polyetylenrør med diametre fra 20 mm til 160 mm. Dette ... Se produkt →
Før elektrofusjon må røroverflaten skrapes for å fjerne det oksiderte laget som dannes under rørproduksjon og lagring. En elektrofusjons-HDPE-rørskraper gjør dette trinnet raskt og konsekvent. En ren overflate er avgjørende; en oppskrapet eller oksidert overflate vil gi en svak sveis.
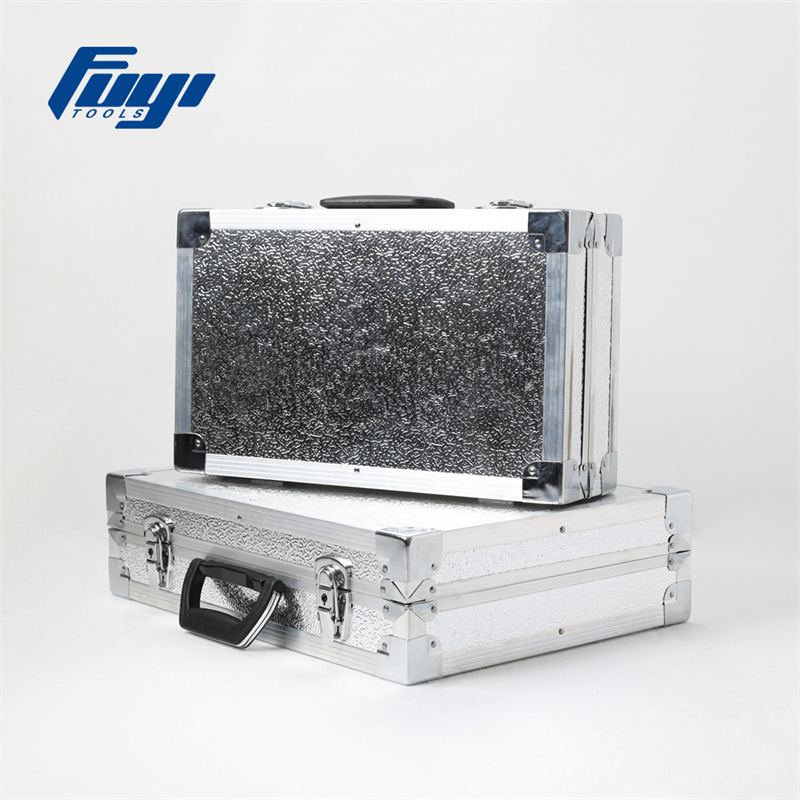 FYEPS400 Electrofusion HDPE Rørskrapere for HDPE Rør Rørskrapeverktøy FYEFM200 elektrofusjonssveisemaskin som bruker avansert PID-kontrollteknologi, noe som gjør enhetens utgang mer stabil og pålitelig. Stor LCD-skjerm som mann-maskin i... Se produkt →
For mindre dobbeltveggede HDPE-systemer brukes også muffesmeltesveising når rørendene er fritt til å rotere. Socket fusion smelter røret utvendig og armaturet innvendig med en varmeplate, deretter skyves røret inn i fittingen. Resultatet er en homogen skjøt som er sterkere enn selve røret.
Velge riktig fusjonssveiseutstyr
Valg av utstyr for dobbeltvegget HDPE-rørinstallasjon avhenger av rørstørrelse, forholdene på stedet og om du trenger elektrofusjon eller muffefusjon. For elektrofusjon har du to hovedvalg: transformatorbaserte maskiner og invertermaskiner. Invertermaskiner er mindre, lettere og mer energieffektive, noe som betyr noe på avsidesliggende steder. Transformatormaskiner tilbyr vanligvis en høyere kontinuerlig driftssyklus og foretrekkes for beslag med stor diameter.
For muffesammensmelting av mindre rør gir en digital visningsmaskin operatøren klar oversikt over varmeplatens temperatur. Dette er viktig fordi temperatur, ikke trykk, er den primære variabelen som bestemmer sveisestyrken. En digital maskin gjør det også lettere å replikere de samme sveiseparametrene over tusenvis av skjøter.
Når du velger en socket fusjonsmaskin, er rørdiameterområdet den første faktoren. Mange maskiner dekker 20-63 mm, 63-110 mm eller 75-160 mm. Velg en maskin som matcher prosjektets rørstørrelser uten å kreve en ekstra enhet. En praktisk retningslinje er å se på hvordan velge riktig socket fusion sveisemaskin for ulike materialkrav. Sammenlign deretter maskinens stabilitet, varmeplatekvalitet og tilgjengeligheten av stikkontakter i metriske og tomme størrelser.
75-110 mm-området er vanlig for doble HDPE-dreneringsapplikasjoner. En digital socket fusion sveisemaskin i det utvalget dekker de fleste små og mellomstore prosjekter. Den lar også operatøren stille inn varmetemperaturen nøyaktig for PE 80 eller PE 100 materialer.
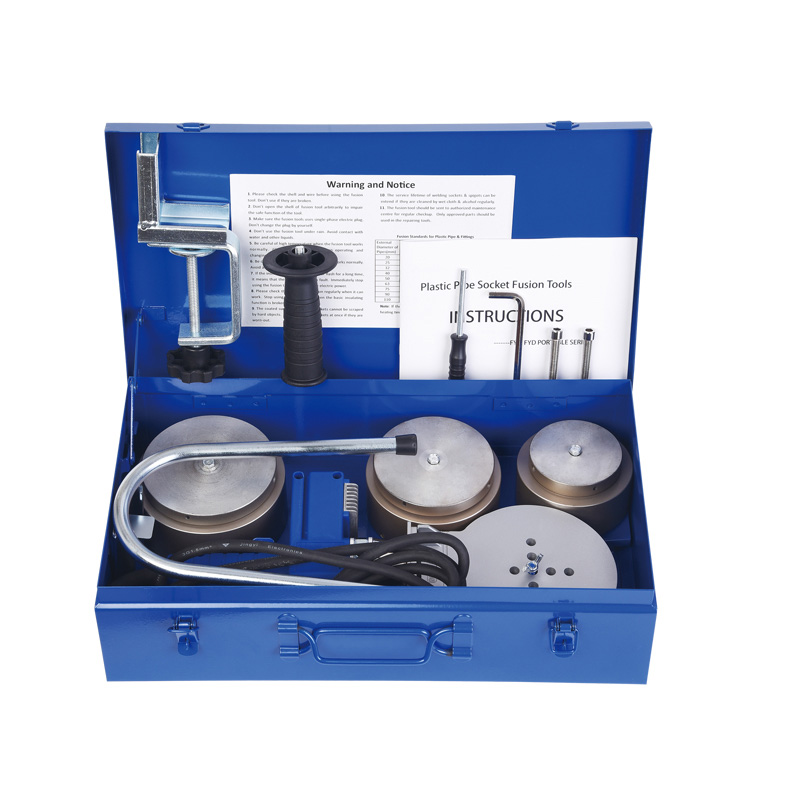 FYD110 Automatisk Digital Display Varmsmeltende Plast Butt Fusion Socket Fusion Sveisemaskin FYD110 smeltet plaststømsveisemaskin har ikke bare effektive og presise sveiseegenskaper, men er også enkel å betjene, trygg og pålitelig. Maskinen en... Se produkt →
Vurder også ergonomien til verktøyet. En håndholdt maskin kan veie mindre enn 2 kg, mens en benkenhet gir stabil støtte ved gjentatt arbeid. Feltmannskaper foretrekker ofte en bærbar konstanttemperaturmaskin for raske oppgaver, mens digitale maskiner er verdifulle når dokumentasjon er nødvendig.
Beste praksis for installasjon for lekkasjefri ytelse
Ingen sveisemaskin kan fikse en dårlig forberedt skjøt. Rengjør rørendene, fjern eventuell forurensning og skrap av det oksiderte laget før start. Hold varmeplaten ved riktig temperatur for rørmaterialet og veggtykkelsen. Bruk riktig avkjølingstid og trekk aldri skjøten fra hverandre før den er avkjølt. Registrer til slutt sveiseparametrene for hver skjøt hvis prosjektet krever sporbarhet.
I kaldt vær blir dobbeltvegget HDPE-rør stivere. Noen maskiner har en temperaturkompensasjonsfunksjon som justerer fusjonssyklusen til omgivelsestemperaturen. I varmt vær, sørg for at røret ikke deformeres av direkte sollys før sveising. Disse små trinnene er det som skiller en god installatør fra en problematisk.
Dobbeltvegget HDPE-rør er et slitesterkt, allsidig rør for gravitasjons- og trykkapplikasjoner. Men rørets ytelse er bare like god som skjøtene. Enten du bruker gummipakninger, elektrofusjon eller socket fusion, vil valg av riktig utstyr og følge riktig prosedyre avgjøre om ledningen lekker eller holder seg tørr i flere tiår. Bruk produktlenkene i denne veiledningen for å vurdere tilgjengelige sveisemaskiner og skrapere, og snakk med en leverandør som forstår kravene til dobbeltvegg HDPE-installasjon.
Relaterte produkter


 +86-158 6813 9123
 +86-571- 82432777

 No.7 Yangguang Road, Linpu industriområde, Hangzhou City, Zhejiang-provinsen, Kina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
