
Hjem / Nyheter / Bransjenyheter / Kjemikaliebestandig rør: Velge materialer og pålitelige sveisemetoder
Bransjenyheter
Sep 28,2026
Kjemikaliebestandig rør: Velge materialer og pålitelige sveisemetoder
Når et kjemisk anlegg trenger en ny overføringsledning for natriumhypokloritt, er ikke rørvalget en rutinemessig rørleggerbeslutning. Temperatur, konsentrasjon og til og med spor av urenheter kan gjøre en tilsynelatende egnet termoplast til en lekker eller sprø komponent i løpet av måneder. Den samme logikken gjelder industriell drenering, avløpsvannbehandling og prosessverktøy. Hva du velger å bære kjemikaliet betyr noe, men det gjør også hvordan du kobler til røret.
Hvordan kjemisk angrep skader rørmaterialer
Kjemisk motstand er ikke en enkelt egenskap. Den beskriver hvordan en polymer tåler et bestemt kjemikalie ved en bestemt konsentrasjon og temperatur. En polymer som håndterer 30 % svovelsyre ved romtemperatur kan svikte raskt ved 60 °C. Å forstå angrepsmodusene hjelper deg med å stille de riktige spørsmålene når du går gjennom dataark.
- Polymerkjedeklipping. Syrer, oksidasjonsmidler og visse løsningsmidler bryter molekylkjedene, og forårsaker sprøhet og tap av mekanisk styrke.
- Myknerekstraksjon. Kontakt med enkelte organiske væsker kan lekke ut tilsetningsstoffer, noe som gjør røret hardt og sprøtt.
- Sprengning av miljøbelastning. En kombinasjon av mekanisk stress, en kjemisk stressfaktor og tid kan føre til at sprekker vokser fra mindre overflateriper.
Disse mekanismene kan forekomme samtidig. Dette er grunnen til at materialdatablad alene ikke er nok; du må verifisere kjemisk kompatibilitet med en anerkjent referanse og vurdere den faktiske driftstemperaturen.
Velge en termoplast for kjemisk service
De fleste prosessrør for kjemisk bruk bruker en av fire termoplaster: HDPE, polypropylen (PP), PVDF eller CPVC. Hver har en distinkt kjemisk motstandsprofil og installasjonsmetode. Tabellen nedenfor er en forenklet oversikt for planleggingsformål. Rådfør deg alltid med et gjeldende kompatibilitetsdiagram som PPI TR-19 før du lager en endelig spesifikasjon.
| Materiale | Typisk kjemisk tjeneste | Begrensninger | Sammenføyningsmetode |
|---|---|---|---|
| HDPE | Fortynnede syrer, alkalier, salter, mange organiske forbindelser | Ikke for sterke oksidasjonsmidler eller mange klorerte løsemidler ved forhøyet temperatur | Rumpefusjon, elektrofusjon |
| Polypropylen | Bred motstand mot organiske løsemidler og et bredt spekter av syrer | Begrenset servicetemperatur; ikke ideell for sterke oksidasjonsmidler | Socket fusion, butt fusion |
| PVDF | Utmerket motstand mot sterke syrer, halogener og løsemidler | Høyere råvarekostnader; mer krevende fusjonsparametere | Fusjonssveising |
| CPVC | God motstand mot varme syrer, mange etsende stoffer og industrikjemikalier | Ikke alltid kompatibel med aromater og enkelte klorerte løsningsmidler | Løsemiddelsementering eller smeltesveising |
For eksempel kan HDPE håndtere mange fortynnede syrer og kaustics, noe som gjør den til en arbeidshest i avløpsvann og nøytraliseringslinjer. Imidlertid kan klorerte løsningsmidler forårsake hevelse og permeasjon, så PVDF eller en annen høyytelsespolymer kan være nødvendig. I alle tilfeller er leddet fortsatt den mest sårbare delen av systemet.
Hvordan felleskvalitet bestemmer systemintegritet
Et rør med utmerket kjemikaliebestandighet er ubrukelig hvis skjøten svikter. Sveiseskjøter i termoplast skapes ved å smelte sammen røroverflaten og beslaget. Når det gjøres riktig, er skjøten homogen: ingen pakning, ingen lim, ingen mekanisk kobling som kan brytes ned. Dette er grunnen til at smeltesveising foretrekkes for kjemisk service.
To metoder dominerer for HDPE- og PP-rør: muffefusjon for mindre diametre og elektrofusjon for større eller feltskjøter. Elektrofusjon bruker en injisert elektrisk strøm gjennom en motstandstråd i beslaget for å smelte begge overflatene. Prosessen avhenger av at sveisemaskinen leverer presis spenning og tid. En egnet elektrofusjonssveisemaskin for rørdiameter opp til 160 mm kan gi repeterbare resultater når utgangen er stabil.
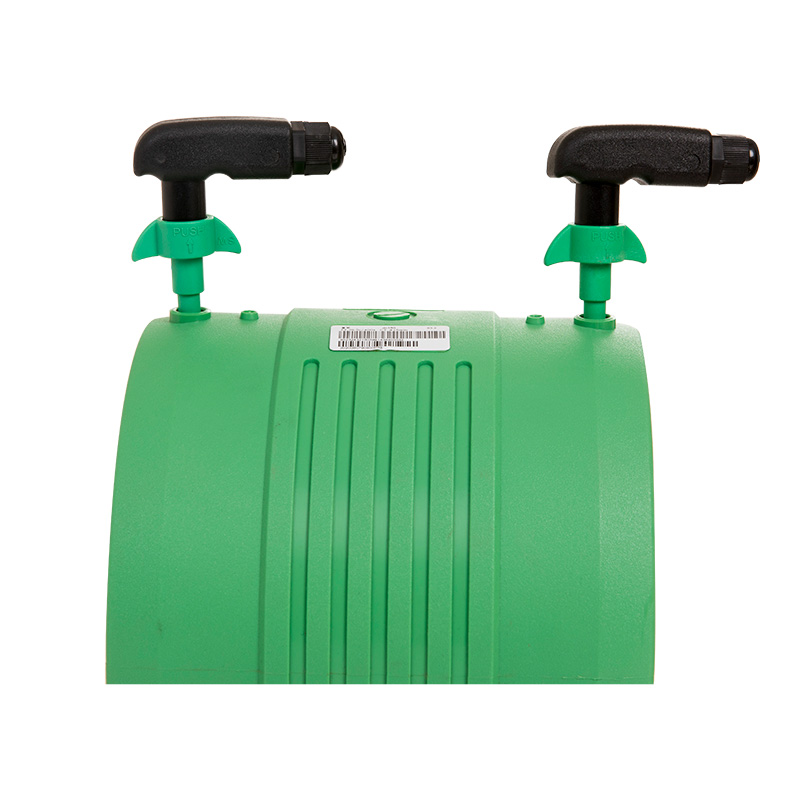 Elektrofusjonssveisemaskin for 20-160 mm polyetylenrør Denne maskinen kobler sammen HDPE- og PP-rør ved elektrofusjon, med justerbar spenning og tid for diametre opptil 160 mm. Dens automatiserte kontroll og overvåking sikrer konsistente, pålitelige skjøter for vann- og gassapplikasjoner. Se produkt →
For en dypere titt på hvordan fusjonsprosessen fungerer, kan du lese om arbeidsmekanismen for elektrofusjonssveising.
Overflateforberedelse er en kvalitetsport
For elektrofusjon må røroverflaten skrapes ren før sveising. Et tynt oksidert lag på HDPE forhindrer at smelten binder seg skikkelig. Hvis du hopper over dette trinnet, kan skjøten se bra ut, men utvikle en lekkasje under kjemisk belastning.
En dedikert elektrofusjonsrørskraper fjerner oksidasjonslaget og gjør overflaten litt ru. Det er et lite verktøy med stor innvirkning på leddintegriteten. Noen skrapere er designet for utvendige rørdiametre opptil 400 mm, og dekker et bredt spekter av elektrofusjonsapplikasjoner. En riktig tilpasset skrape hjelper deg også med å unngå ujevn dybde, som er en vanlig årsak til dårlig fusjon.
 HDPE rørskrapeverktøy for elektrofusjonsforberedelse opp til 400 mm Denne skrapen fjerner oksidasjon og gjør den ytre overflaten til rørene ru opp til 400 mm før elektrofusjon, og sikrer riktig skjøtintegritet. Dens konsekvente dybde bidrar til å unngå vanlige fusjonsfeil. Se produkt →
Temperaturkontroll er hovedvekten på driften
Muffesammensmelting av PP- og HDPE-rør krever at røret og armaturet varmes opp til samme temperatur før innsetting. Håndholdte sveisemaskiner som er avhengige av en enkel termostat kan drifte ettersom omgivelsestemperaturen endres. En digital socket fusjonsmaskin med et tydelig temperaturdisplay gir operatøren tilbakemelding for å bekrefte at varmeplaten er på riktig settpunkt.
Digitale maskiner lar deg også stille inn forskjellige temperaturinnstillinger for forskjellige materialer, noe som betyr noe når du installerer både PP og HDPE på samme jobb. En god maskin vil ha en stabil temperaturregulator og et slitesterkt varmehode som holder temperaturen når du smelter sammen flere ledd på rad. For eksempel dekker en 63 mm digital socket fusion sveisemaskin med LED-temperaturvisning et vanlig størrelsesområde for PP-R og HDPE-rør.
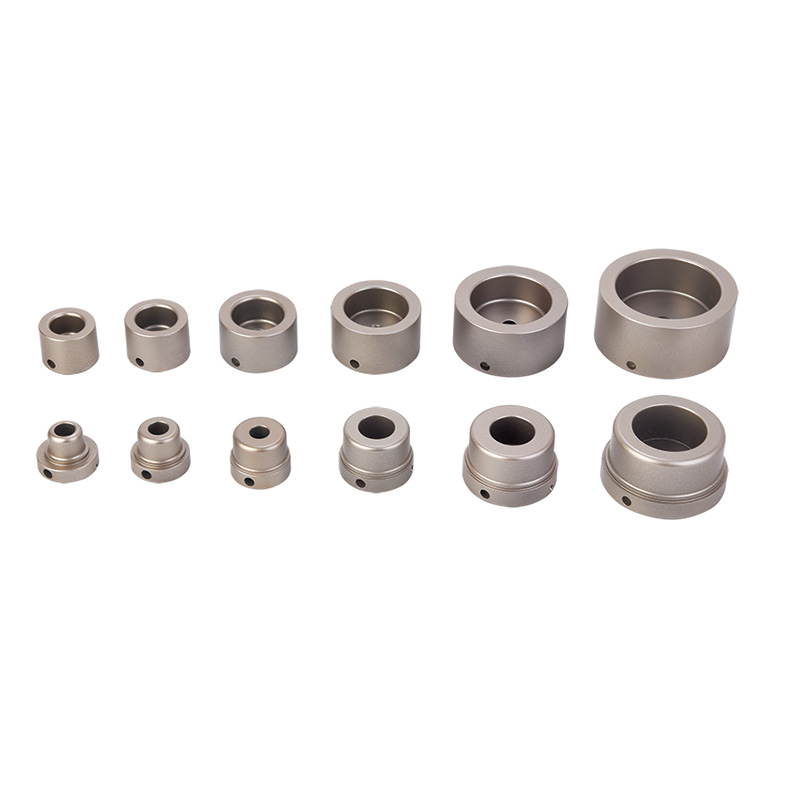 Digital Socket Fusion-sveisemaskin for 63mm PPR-rør med LED-skjerm Denne maskinen sveiser 63 mm PPR-rør med digital temperaturkontroll og LED-display, som tillater justering for forskjellige materialer. De PTFE-belagte stikkontaktene og stabil oppvarming sikrer holdbare, tette skjøter. Se produkt →
Hva annet bør du vurdere når du kjøper sveiseutstyr
Utover kjemisk kompatibilitet og sammenføyningsmetode, bør anskaffelsesteam evaluere utstyrets elektriske sikkerhet, tilgjengeligheten av utskiftbare varmestikkontakter og -tapper, enkel rengjøring og produsentens eksporterfaring. En leverandør som også tilbyr rørkuttere, avfasingsverktøy og kaldringtang kan hjelpe deg med å standardisere hele installasjonssettet på én linje.
- Spennings- og pluggkompatibilitet for ditt marked.
- Rørdiameterområde og tilgjengeligheten av varmestuss eller tapp i både metriske og tomme størrelser.
- Reservevarmedeler og tilbehør som varmeisolasjonsjakker.
- Responstid for garanti og ettersalgsstøtte.
Når du velger leverandør, bekreft at utstyret leveres med riktig spenning for ditt marked, og at reservedeler er tilgjengelige. En sveiset rørledning er en langsiktig ressurs; verktøyene som skaper leddene er en del av den ressursen.
Kjemikaliebestandige rør er en systembeslutning. Rørmaterialet skal passe til den kjemiske tjenesten, men skjøtene skal utføres med samme forsiktighet. Å velge en termoplast med utmerket kompatibilitet, forberede overflaten riktig og bruke en pålitelig smeltesveisemaskin med nøyaktig temperaturkontroll gir deg den beste sjansen for en lekkasjefri installasjon med lang levetid.
Relaterte produkter


 +86-158 6813 9123
 +86-571- 82432777

 No.7 Yangguang Road, Linpu industriområde, Hangzhou City, Zhejiang-provinsen, Kina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
