
Hjem / Nyheter / Bransjenyheter / Kjemiske rørsystemer: materialer, fusjonssveising og lekkasjefri installasjon
Bransjenyheter
Sep 21,2026
Kjemiske rørsystemer: materialer, fusjonssveising og lekkasjefri installasjon
Kjemiske rørsystemer svikter ofte ved skjøten, ikke i røret. En fusjonssveis med enkelt muffe som er for kald eller for grunn, vil lekke i løpet av måneder, spesielt når den inneholder konsentrert syre eller vann med høy renhet. Derfor bør ingeniører og entreprenører vurdere koblingsteknologien like nøye som harpikskvaliteten.
Hvorfor polymerrør dominerer kjemisk service
Polymerrørsystemer har blitt standard i kjemisk prosessering, avioniserte vannsløyfer, tremasse- og papiranlegg og avløpsvannbehandling. Årsaken er enkel: termoplastrør korroderer ikke som karbonstål, krever ikke eksterne belegg og tilfører ikke metalliske forurensninger til sensitive væsker. PP-R, PE og PVDF dekker et bredt spekter av aggressive medier og temperaturer.
For høy renhet og kjemiske applikasjoner gir PP-R utmerket motstand mot syrer, alkalier og løsemidler ved moderate temperaturer. HDPE og PE 100 er foretrukket for sin seighet, fleksibilitet og evne til å håndtere nedgravde eller bevegelige installasjoner. Når temperaturen eller korrosiviteten overskrider grensene for PP-R, spesifiseres ofte PVDF.
| Materiale | Typisk kjemisk tjeneste | Temperaturområde (ca.) | Primær sammenføyningsmetode |
|---|---|---|---|
| PP-R | Syrer, alkalier, avionisert vann | Opptil 95°C | Sokkelfusjon |
| PE / PE 100 | Vann, avfall, fortynnede kjemikalier | Opptil 60°C | Elektrofusjon, socket fusion |
| PVDF | Sterke syrer, løsemidler, høyrent media | Opptil 140°C | Sokkelfusjon, butt fusion |
Socket Fusion: En velprøvd metode for mindre linjer
Socket fusion er den primære skjøtemetoden for PP-R-rør opp til kanskje 63 mm OD i kjemisk bruk. Rørenden og koblingsmuffen varmes opp samtidig med et verktøy montert på en socket fusion sveisemaskin. Når overflatene når riktig smeltetilstand, setter operatøren røret inn i beslaget og holder det under trykk til skjøten avkjøles. Riktig utførelse avhenger av tre faktorer: temperatur, oppvarmingstid og innstikksdybde.
Bruk av en temperaturkontrollert maskin fjerner en stor del av operatørvariasjonen. Modeller med konstant temperatur er enkle og kostnadseffektive, men digitale displaymaskiner lar operatøren verifisere den nøyaktige smeltetemperaturen før hver sveis. Dette er spesielt viktig i kjemiske rørsystemer der en lekkasje kan utsette arbeidere for farlige medier. For en dypere titt, følg beste praksis for å oppnå en sterk og lekkasjefri socket fusion sveis .
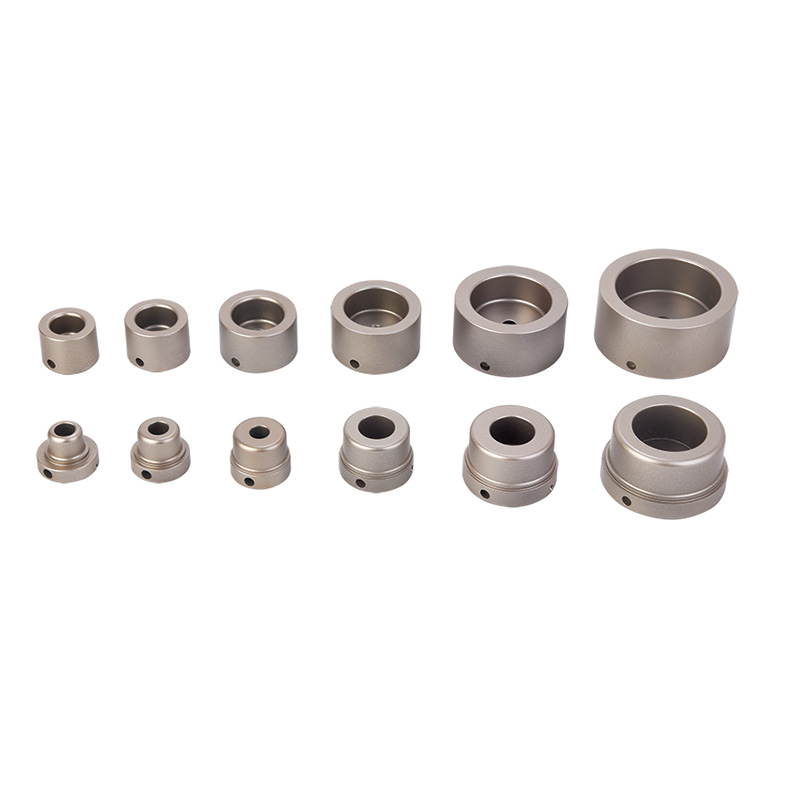 Digital Socket Fusion-sveisemaskin med LED-temperaturdisplay for 63 mm PPR-rør Denne digitale sveisemaskinen gir presis temperaturkontroll gjennom et LED-display, og bidrar til å sikre sterke og lekkasjefrie muffefusjonsfuger. Det er spesielt nyttig når du arbeider med kjemisk rør hvor sveisekvaliteten er kritisk. Se produkt →
Før oppvarming må røret kuttes firkantet, avfases og rengjøres. En roterende eller skrallende rørkutter fungerer godt for de fleste plastrør. Fasing fjerner den grove kanten som kan barbere materiale fra beslagsboringen under innsetting.
Elektrofusjon for linjer med stor diameter, nedgravde eller vanskelig tilgjengelige
Elektrofusjon er den foretrukne metoden når socket fusion blir upraktisk. Den brukes på PE-rør med større diameter, nedgravde rør, grøfteløse installasjoner og reparasjonsarbeid der rotasjons- eller fusjonskraft er begrenset. En elektrofusjonsbeslag inneholder en innebygd motstandstråd. Sveisemaskinen sender strøm gjennom ledningen, og smelter sammen fittingsboringen og røroverflaten.
En stor fordel er at elektrofusjon ikke er avhengig av operatørkraft eller innretting. Beslaget fester røret på plass mens sveisen lages. Den er også egnet for PE-rør med forskjellige veggtykkelser.
Effektiv elektrofusjon krever imidlertid nøye overflateforberedelse i felten. Røret må skrapes for å fjerne oksid eller forurensninger rett før sveising. En skarp elektrofusjonsrørskraper er ikke valgfritt; den avgjør om skjøten vil være gasstett over år med bruk.
 HDPE-rørskraper for elektrofusjonsforberedelse av rør opp til 400 mm En skarp skrape er avgjørende for å fjerne oksid og forurensninger før elektrofusjon. Dette verktøyet sikrer en ren røroverflate, noe som er avgjørende for å oppnå gasstette skjøter som forblir pålitelige over mange års drift. Se produkt →
Sveisemaskiner for elektrofusjon finnes i to brede typer: transformatorbaserte og inverterbaserte. Maskiner i transformatorstil er robuste og ofte foretrukket for store, tunge jobber, mens invertermaskiner er lettere og mer strømeffektive. For en typisk rekkevidde på 20-160 mm gir en transformatorelektrofusjonssveisemaskin pålitelig effekt og jevn oppvarming.
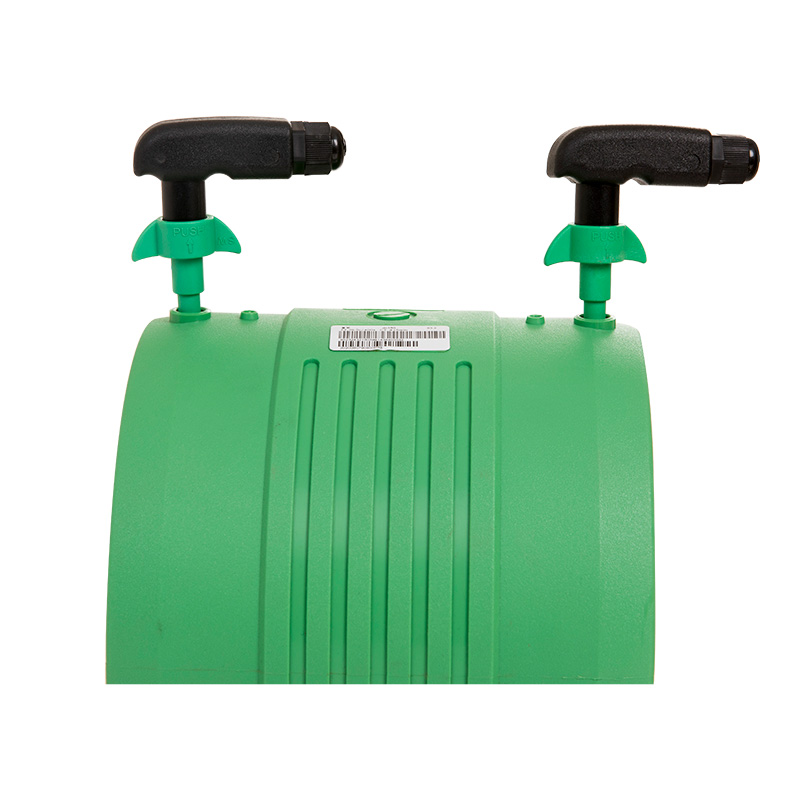 Elektrofusjonssveisemaskin for HDPE-, PP- og PPR-rør fra 20 til 160 mm Denne transformatorbaserte elektrofusjonssveisemaskinen leverer stabil effekt for rør i området 20-160 mm. Den er designet for pålitelig feltbruk, og tilbyr konsekvent oppvarming og automatisert kontroll for å produsere holdbare skjøter i vann- og gasssystemer. Se produkt →
Etter skraping setter du røret helt inn i koblingen og kobler til ledningene. Still inn riktig smeltetid og strøm som spesifisert av armaturprodusenten. Maskinen kontrollerer fusjonssyklusen og forhindrer overoppheting.
Installasjonspraksis som forhindrer lekkasjer
Et godt rør og en god maskin er ikke nok. Hydraulikkingeniører og anleggsoperatører vet at den endelige fugekvaliteten bestemmes av forberedelse og disiplin. Følgende praksis bør behandles som ikke-omsettelige ved installasjon av kjemiske rørsystemer.
- Skjær røret firkantet før fasing. Et vinklet kutt reduserer effektiv innføringsdybde og svekker skjøten.
- Bruk riktig oppvarmingstid for rørdiameter og veggtykkelse. For korte blader usmeltede overflater; for lenge bryter polymeren ned.
- Før røret helt inn til merket for muffedybde. En delvis innføring skaper en spenningskonsentrasjon og en skjult lekkasjebane.
- Hold innsettingstrykket i den angitte kjøletiden. Flytting av røret før sveisesettene kan forårsake mikrosprekker.
- Trykktest systemet før det tas i bruk. Testen bør være over designtrykket og holdes lenge nok til å identifisere langsomme lekkasjer.
Å utføre disse trinnene med kalibrert fusjonsutstyr og trente operatører vil konsekvent produsere skjøter som varer hele levetiden til rørsystemet.
Velge riktig utstyr for et kjemisk rørprosjekt
Å velge riktig fusjonsverktøy begynner med størrelsen og materialet til røret. Små PP-R linjer opp til 63 mm håndteres best av en digital eller automatisk socket fusion maskin, som gir presis temperaturkontroll og rask drift. For store PE-linjer eller for reparasjonsarbeid er en elektrofusjonsmaskin den beste investeringen. For forberedelsestrinn bør rørkuttere og skrapeverktøy tilpasses rørdiameteren og materialhardheten.
Prosjekter er også forskjellige i portabilitet og anleggsforhold. Benkenheter passer til prefabrikasjonsbutikker; håndholdte enheter lar operatøren bevege seg langs rørløpet. Beslutningstakere bør se etter utstyr som tilbyr stabil effekt, pålitelige varmeelementer og lettleste skjermer. De riktige verktøyene kan redusere treningstiden, forbedre førstegangsutbyttet og senke kostnadene ved mislykkede ledd.
Lærdommen fra kjemiske rørsystemer er at materialvalg og koblingsteknologi er to halvdeler av en enkelt beslutning. En kjemisk kompatibel harpiks er bare så god som skjøten som binder den. Med riktig socket fusion eller elektrofusjonsprosess, riktig overflateforberedelse og kalibrert utstyr, kan kjemiske rørledninger levere tiår med service uten lekkasjer.
Relaterte produkter


 +86-158 6813 9123
 +86-571- 82432777

 No.7 Yangguang Road, Linpu industriområde, Hangzhou City, Zhejiang-provinsen, Kina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
