
Hjem / Nyheter / Bransjenyheter / ECTFE Plastic Guide: Egenskaper, bruksområder og fusjonssveisetips for rørproffer
Bransjenyheter
Oct 26,2026
ECTFE Plastic Guide: Egenskaper, bruksområder og fusjonssveisetips for rørproffer
ECTFE-plast får sjelden det søkelyset som PTFE eller PVDF nyter godt av, men den holder seg stille i noen av de tøffeste servicemiljøene i moderne industri. Hvis arbeidet ditt involverer aggressive kjemikalier, prosesslinjer med høy renhet eller rør av fluorpolymer som må kuttes, monteres og skjøtes på stedet, er ECTFE et materiale som er verdt å forstå ordentlig.
Vi produserer rørfusjonssveiseutstyr og verktøyene som støtter det, så vår oppmerksomhet har en tendens til å sitte ved skjøten i stedet for bare ved dataarket. Denne veiledningen dekker hva ECTFE-plast er, hvor den yter best, hvordan den er sammenlignet med fluorpolymerene du allerede kjenner, og hva alt dette betyr når tiden er inne for å forberede og sveise den.
Hva ECTFE plast faktisk er
ECTFE står for etylenklortrifluoretylen. Det er en semi-krystallinsk termoplastisk fluorpolymer, bygget som en alternerende kopolymer av etylen og klortrifluoretylen i omtrent like proporsjoner. Denne strukturen forklarer det meste av oppførselen: fluor og klor i kjeden leverer kjemisk motstand, mens etylensegmentene bidrar med mekanisk seighet og, avgjørende, smeltebearbeidbarhet.
Det siste punktet skiller ECTFE fra PTFE. ECTFE kan ekstruderes, sprøytestøpes, rotomstøpes og varmesveises, noe som gjør det praktisk for rør, plate, fittings, ventilforinger og belegg fremfor for pakninger og sintrede former alene. Den når markedet som harpikspellets, som beleggpulver og som ferdige rør-, ark- og støpte komponenter.
Viktige egenskaper på et øyeblikk
Hver karakter er formulert litt annerledes, så betrakt figurene nedenfor som et generelt bilde i stedet for en spesifikasjon. Harpiksleverandørens datablad vinner alltid.
| Eiendom | Typisk oppførsel |
|---|---|
| Kjemisk sminke | Vekslende etylen og klortrifluoretylen kopolymer |
| Smeltepunkt | Rundt 240 °C |
| Tetthet | Omtrent 1,68 g/cm³ |
| Servicetemperatur | Omtrent -76 °C til 150 °C |
| Kjemisk motstand | Sterke syrer, baser, oksidasjonsmidler og klorerte løsningsmidler |
| Permeabilitet | Svært lav til gasser, damper og fuktighet |
| Brennbarhet | Selvslukkende, UL 94 V-0 i typiske kvaliteter |
| Behandling | Ekstrudering, sprøytestøping, rotomstøping, smeltesveising |
To rader avgjør vanligvis om ECTFE er det riktige svaret for et prosjekt: kjemisk motstand og brukstemperatur. Motstandsprofilen er bred nok til at ECTFE takler konsentrerte kaustiske løsninger og oksiderende syrer som plager andre fluorpolymerer, mens taket på omtrent 150 °C holder det under perfluoralkoksyfamilien.
Hvor ECTFE Plastic får plass
- Kjemisk prosessering: foringer for tanker, søyler og skrubbere, pluss ventiler, pumper, rør, fittings og sikteglass som ser aggressive medier.
- Høyrenhet og halvlederarbeid: komponenter som trenger lite ekstraherbare stoffer, lav permeabilitet og en overflate som rengjør pålitelig.
- Farmasøytisk og mathåndtering: barriereegenskaper og kjemisk inerthet for prosessutstyr og overføringslinjer.
- Ledning og kabel: kappe og isolasjon der lav røykutvikling, flammemotstand og kjemisk holdbarhet betyr noe.
- Belegg: pulverpåførte og rotomstøpte foringer som beskytter stålbeholdere, festemidler og impellere mot korrosjon og slitasje.
- Generelle industrielle deler: filterhus, våte lager og slitebestandige komponenter.
Det som binder disse sammen er et behov for holdbarhet i kontakt med noe ubehagelig, ved en temperatur som ville beseiret polyetylen eller polypropylen. Det er også derfor rørfabrikanter med bakgrunn fra PE og PP-R ofte finner seg i å jobbe med ECTFE og dets pårørende.
ECTFE Sammenlignet med PVDF, PTFE og PFA
| Materiale | Smeltebearbeidbar | Typisk servicetak | Hvor det skiller seg ut | Husk |
|---|---|---|---|---|
| ECTFE | Ja | Rundt 150 °C | Sterke baser og oksiderende syrer, lav permeabilitet, god slitestyrke | Lavere temperaturtak enn PFA eller PTFE |
| PVDF | Ja | Rundt 150 °C | Stiv, sterk, allment tilgjengelig i rør og beslag | Mer sårbar for sterke baser og enkelte polare løsemidler |
| PTFE | Nei, sintret | Rundt 260 °C | Bredest kjemisk motstand, svært lav friksjon | Ikke smeltesveiset; forbundet med pakninger, flenser eller foringer |
| PFA | Ja | Rundt 260 °C | Høy renhet kombinert med høy temperaturbestandighet | Koster mer og er mykere enn ECTFE |
Hvis servicetilstanden er etsende eller sterkt oksiderende, kanter ECTFE ofte forbi PVDF. Hvis du trenger det høyeste temperaturtaket uavhengig av kostnad, tar PFA eller PTFE over. Alt annet er en forhandling mellom temperatur, kjemisk blanding, mekanisk belastning og budsjett.
Bli med ECTFE Plastic: What Matters at the Joint
ECTFE-rør og -fittings er normalt sammenføyd med stumpsmelting eller infrarød sveising i stedet for muffesammensmelting, og skjøteparametrene kommer fra harpiks- og rørleverandøren. Socket fusion er mer vanlig i PVDF-systemer. Likevel gjelder de samme disiplinene på tvers av dem alle: rene overflater, riktig oppvarmingstemperatur, riktige oppholds- og kjøletider, og ingen bevegelse mens fugen stivner.
Det betyr utstyr med genuint justerbar, repeterbar temperaturkontroll i stedet for en skive med optimistiske markeringer. En maskin som holder settpunktet over en lang arbeidsdag gir deg en sveis du kan forsvare, spesielt på en fluorpolymer hvor prosessvinduet er smalere enn det er for polyetylen. Det er et tema vi ofte kommer tilbake til, og derfor har vi skrevet en kort veiledning om hvordan velge riktig socket fusion sveisemaskin for ulike materialkrav .
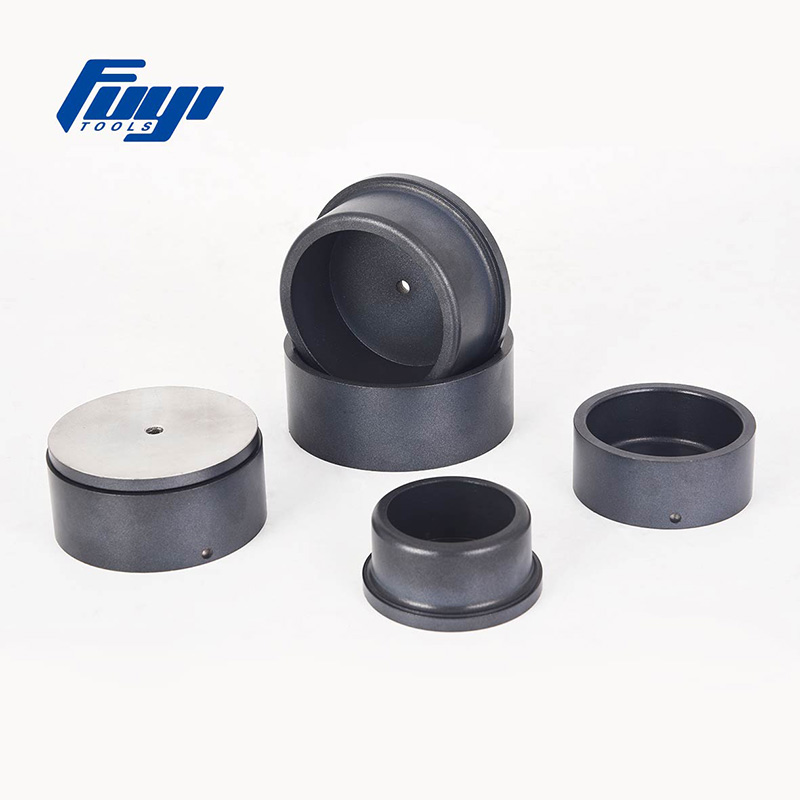 FYDLL110 Bærbar Socket Fusion sveisemaskin for PE, PP, PVDF, PB Digital, bærbar muffsveiser med justerbar temperatur og 220–260°C område, egnet for PE, PP, PVDF og PB rørskjøter. Se produkt →
Maskiner bygget for PVDF, PE og PP arbeid viser hvordan en kontrollert oppvarmingssyklus ser ut i praksis, og den erfaringen bærer over når du flytter til et nytt materiale.
Temperaturkontroll er ikke omsettelig
Kjør en fluorpolymer for varm og du risikerer nedbrytning, misfarging og røyk du ikke ønsker på et verksted. Kjør det for kaldt og du får et ledd som ser akseptabelt ut og svikter stille under press. Det smale båndet mellom disse to resultatene er grunnen til at et kalibrert varmeverktøy og en digital skjerm betyr mer her enn på en standard PE-linje.
Overflatepreparering avgjør sveisen før du starter
ECTFE har lav overflateenergi, så forurensning, støv, fuktighet og det oksiderte laget igjen ved å kutte alt arbeid mot deg. Skjær firkantet, avgrad, skrap eller slip sveisesonen rett før oppvarming. Et lite sett med verktøy for overflatebehandling dekker det meste av arbeidet på stedet.
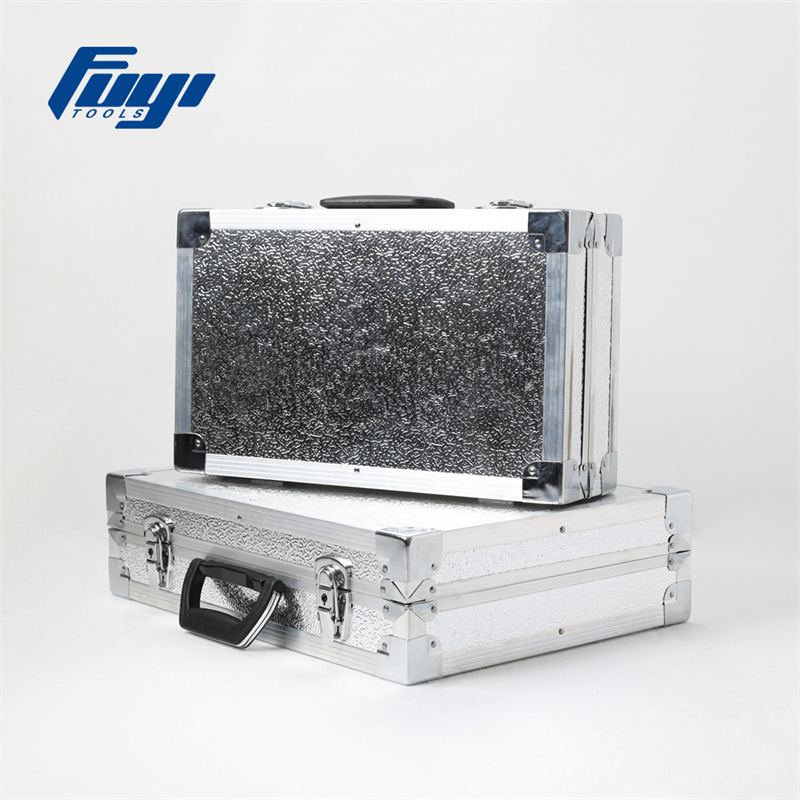 FYEPS400 Elektrofusjonsrørskraper for HDPE, PP-R og PP Profesjonelt skrapeverktøy for klargjøring av plastrøroverflater opp til Ø 400 mm før elektrofusjon, kompatibel med HDPE, PP-R og PP materialer. Se produkt →
En praktisk sjekkliste før du sveiser ECTFE
- Bekreft rør- og tilpasningskvaliteten med leverandøren din, inkludert eventuelle pigmenter eller tilsetningsstoffer som endrer sveiseparametere.
- Kontroller varmeverktøyets temperatur med en kalibrert overflateprobe, ikke bare maskinens display.
- Kutt røret firkantet og avgrad; et vinklet kutt skaper en ujevn perle og et forutsigbart svakt punkt.
- Skrap eller slip sveisesonen for å fjerne det oksiderte laget, og hold det deretter rent og tørt.
- Støtt begge ender slik at ingenting forskyver seg under oppvarming, sammenføyning eller avkjøling.
- Respekter hele kjøletiden; Å frigjøre en fluorpolymerskjøt tidlig er hvordan lekkasjer begynner.
- Registrer parametrene som brukes – rørstørrelse, temperatur, oppvarmings- og kjøletider – slik at neste skjøt kan repeteres.
Hvor vi passer inn
Hangzhou Fuyi Tools har brukt 16 år på å bygge rørfusjonsutstyr og verktøyene rundt det, fra konstant temperatur og digital socket fusjonsmaskiner til elektrofusjonsmaskiner i transformator- og inverterstiler. Ved siden av disse sitter de mindre elementene som bestemmer kvaliteten på en skjøt: kuttere, fasverktøy, kaldringtang, måleputer og skraper.
For verkstedfabrikasjon, hvor spoler prefabrikkeres før de noen gang når stedet, utgjør en fast enhet en reell forskjell for konsistens og tempo, fordi operatøren ikke kjemper mot tyngdekraften og et rør i bevegelse samtidig.
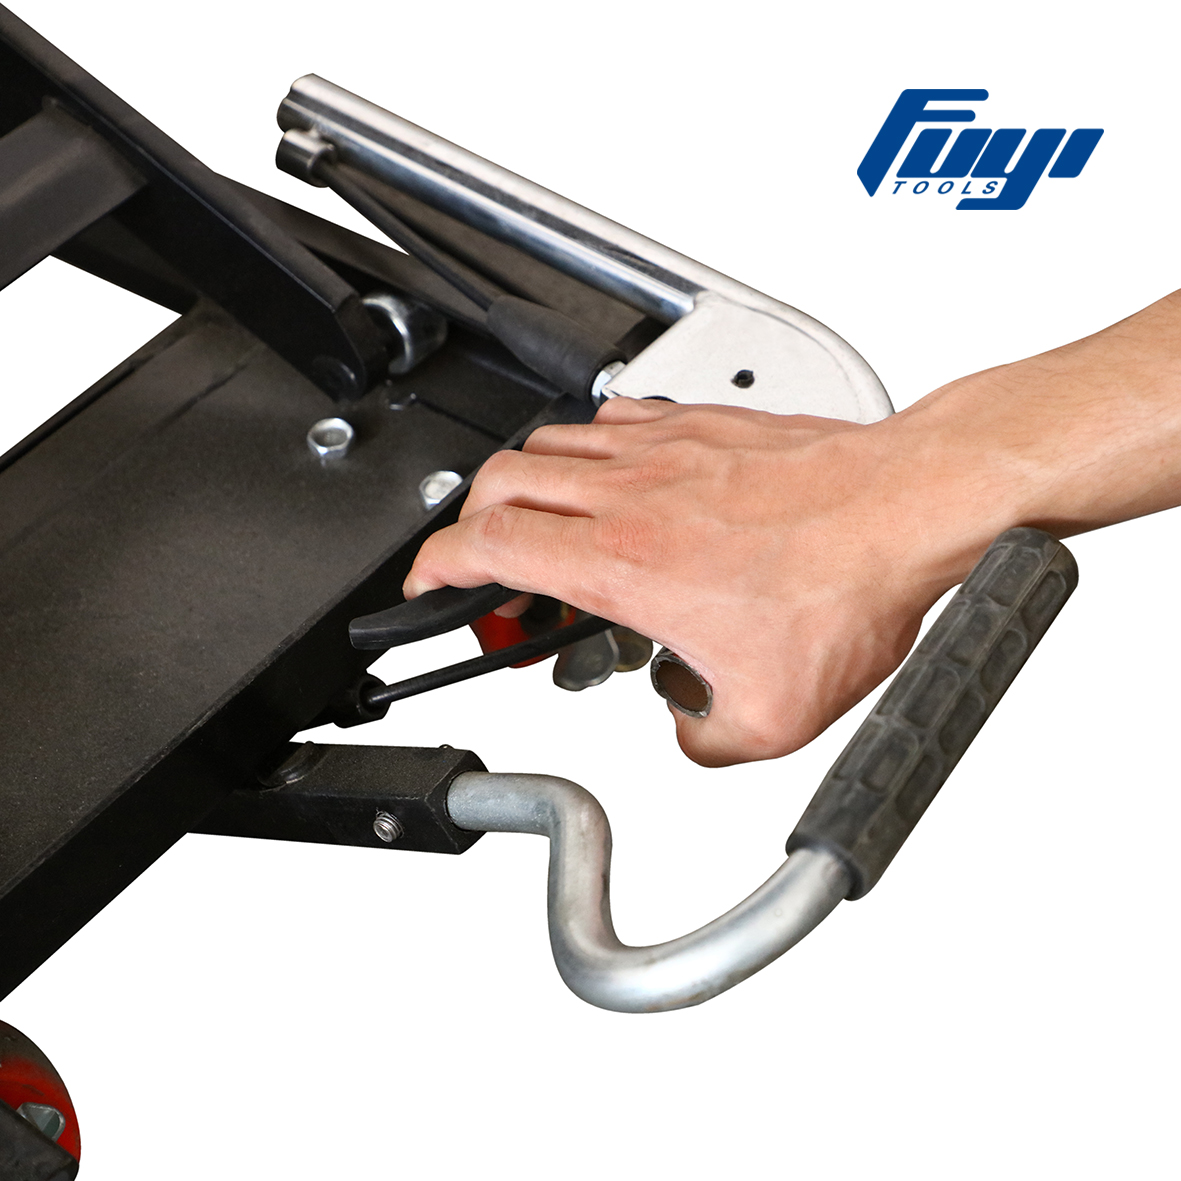 Benk Socket Fusion Sveisemaskin 50-160MM med Heis Benkmontert muffefusjonssveiser med heis og rørholder, for PP-R, HDPE, PB og PP rør fra 32mm til 160mm. Se produkt →
Hvis du allerede kjører PE- og PP-R-utstyr, er steget opp til fluorpolymerer for det meste et spørsmål om parametere, tålmodighet og ren forberedelse snarere enn en helt ny handel.
Enten du allerede kjører fluorpolymerlinjer eller flytter inn i dem fra PE og PP-R, endres ikke det grunnleggende: kjenn materialet, kontroller temperaturen, klargjør overflaten og la fugen avkjøles. ECTFE-plast belønner den disiplinen med lang, stille service på steder der svært lite annet varer.
Hvis du ønsker å snakke gjennom en spesifikk applikasjon, hjelper teamet vårt deg gjerne med å matche riktig maskin og verktøy til røret og materialet du kjører.
Relaterte produkter


 +86-158 6813 9123
 +86-571- 82432777

 No.7 Yangguang Road, Linpu industriområde, Hangzhou City, Zhejiang-provinsen, Kina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
